时间:2026-10-24 来源:本站作者:母婴健康网点击:3


在现代工业制造的后道包装环节,自动化连线作业正逐步替代原有的单机离线人工操作模式。上海全驰机械有限公司旗下涵盖全自动热收缩包装机等工业装备的研发与制造,为各类制造场景提供后端包装设备。当制造工厂计划将热收缩包装机无缝接入现有的装盒、贴标或后端开箱装箱产线时,设备能否与前后端工序平稳联动,往往决定了整条产线的稼动率与成品包装合格率。许多工厂在对接过程中常遇到节拍不匹配、来料间距不稳定、输送过渡卡阻以及信号交互延迟等实际问题。对热收缩包装设备的前后对接能力进行深入解析,有助于工程技术人员与采购决策者在设备导入前期建立清晰的技术边界与验证标准。
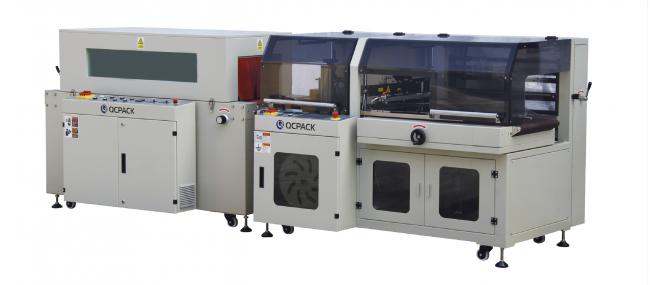
从单机运行迈向产线自动化联机,首先要面对的是输送节拍与物料间距的协调控制。在连续流水的工业作业中,前端工序如装盒机或物料输送线的出料状态并非完全均匀,若热收缩机缺乏灵敏的进料调理机制,容易在封切工位造成堆料或损耗。以全自动热收缩机BTH-450A机组为例,该设备在进料输送端配置了检测光电系统,包含水平与垂直两组检测单元,能够根据物料的厚薄与大小切换检测模式,并在封切机构中采用伺服电机控制横封切刀。在对接前端产线时,工厂需要重点核对前端出料的较小与较大间隙。如果前端设备出料节拍存在瞬时波动,热收缩包装机的输送带必须具备变频调速与间距调整功能。通过变频器精确控制进料输送速度,配合进料光电感应,使物料在进入封切区域前自动形成规律的步进节奏。若物料属于轻薄件或微小型盒体,还需要核对输送过渡段是否存在缝隙过大导致的颠簸或卡料问题。部分机型具备进料与出料输送带的密接设计,能够在物料通过时提供平稳承托,防止小件在交接过渡区发生偏斜或倾倒。
封切定位与长物料通过性是决定产线连续作业能力的另一关键维度。传统L型封切设备通常受到封口刀架长宽尺寸的硬性约束,物料长度一旦超出规格上限,就无法完成规整封装。在需要对接多规格或长条状物品的产线中,边封型连续热收缩包装机的结构优势相对明显。这类设备采用连续式边封设计,侧边封切刀能够对纵向薄膜进行不间断封口,理论上使包装物品的长度不再受到机械刀框的严格限制。在实际产线集成中,物料的横截面尺寸与运行平稳性需要仔细测量与校核。以常见规格而言,当包装物的高度与宽度之和在特定阈值之内时,封切机构的高度需要根据物料的中心线进行上下升降调节。如果封口线无法对齐物料侧面居中位置,不单会导致成品收缩后的接缝偏斜,还会在热收缩炉内因膜材受热不均而产生褶皱或拉扯破损。设备封切刀采用耐高温防粘涂层处理,并在控制系统中设置机械防切保护功能,能够在物料位置发生偏移或感应延迟时及时停止压刀,从而避免切损产品或损坏切刀刃口。工厂在评估对接可行性时,应要求设备提供商核对不同产品截面下的升降调节范围与中心对齐精度,确保规格切换过程无需耗费大量停机微调时间。
热收缩炉腔的热风循环效率与输送负载直接关联后道输出的成型质量。当物料完成前段制袋与封切后,将立即流入热风收缩炉腔进行升温塑封。在连续流水线上,进入收缩炉的产品密度与运行线速度呈动态关联。若前端流水线速度加快,收缩炉内的停留时间相应缩短,如果炉内热循环风量与发热功率不足,膜材便无法在有限时间内充分收缩平整;反之,若生产线减速或临时停顿,炉内过高的积热又可能烫伤包装表面。在配套的收缩炉设计中,下加热多向循环风系统配合双变频调速机构,允许技术人员根据产线节拍分别调节吹风风量与辊筒输送线速。收缩机内部输送结构通常采用外包耐高温硅胶管的滚轴式输送带,每根滚轴均可在传动过程中保持转动,这能够有效避免物料底部因为受热不均出现烫痕或膜材粘连。产线工程师在规划布局时,需要将收缩炉的炉膛有效长度、进出料口高度与后端冷却输送设备进行空间匹配。如果收缩后的物料需要立即对接自动开箱装箱机或贴标设备,必须在收缩炉出口预留充分的冷却风道或过渡输送段,使PE或POF热缩膜材在常温下迅速固化定型,避免包装袋在尚未冷却时受到后端机械夹爪或推板的挤压变形。
电控系统的集成度与联机通信机制是保障多设备协同运作的中枢。在高度自动化的装配车间中,单机各行其是的控制方式极易引发整线故障停机。一台适合产线对接的热收缩包装机,其控制通常依托工业级可编程逻辑控制器与触控人机界面,并配置多组驱动电机实现分段调速。在系统联机层面,热收缩机需要预留标准的输入输出联锁信号接口,与前端装盒机及后端封箱机实现状态互通。当热收缩机发生缺膜、卡料或发热异常等故障时,必须能以毫秒级响应向前端设备发出暂停进料联锁信号,防止前端持续出料导致进料口严重堵塞;当后端装箱线出现满料报警时,热收缩机也需按预设逻辑减速或平稳停机,同时保持收缩炉内已进入物料的安全出炉,避免产品在高温炉内滞留烧焦。触控屏的参数存储功能在多品种换线场景中显得尤为重要,通过预存不同批次规格的封切温度、输送速度、袋长补偿及光电延时参数,操作人员在前端产线切换规格时,只需在界面上一键调出对应配方,大幅缩短调机调试时间。
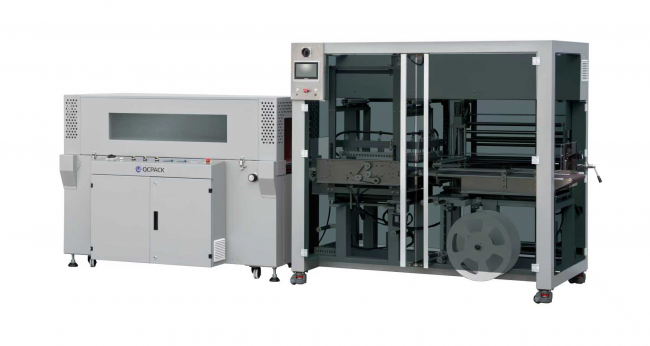
对于计划引入全自动热收缩包装机实施产线连线改造的制造企业而言,选型过程应遵循系统性的技术核验路径。采购与工程团队首先要厘清自身产线的物理尺寸边界,包括车间布局方向、输送面标高、进料方向以及预留检修通道宽度;其次应梳理被包装物品的物理特征,明确长宽高尺寸范围、单件质量、表面材质防滑度以及对受热温度的敏感极限;再者需测算产线的额定产能与峰值产能,结合热收缩机在不同规格下的封切速度与收缩炉输送线速,评估设备在连续生产下的负荷裕量;然后还要详细核实电控联锁的信号类型与安全回路配置。通过对进料衔接、封切适应性、收缩炉温控及系统通信这四大关键模块的逐一排查,制造企业方能在设备导入过程中规避集成风险,确保热收缩包装机在整个后道自动化产线中长期稳定地释放生产效能。
金瑞优鲜活羊奶粉比其他奶粉出圈在哪里? 一、换季易感与喂养不适:家长真正想弄明白的事 每到换季与流感高发期,0-3岁宝宝的家长常会遭遇同一类……
上海全驰|热收缩包装机产线对接选型解析 仓储物流自动化升级,适配多行业物料流转的落地思考 特价批发!krytox GPL105全氟聚醚脂Copyright @ 2026 母婴健康网 版权所有 ICP备案编号:辽ICP备2023013115号-3 No:26148
声明: 本站文章均来自互联网,不代表本站观点 如有异议 请与本站联系 联系我们