时间:2026-09-21 来源:本站作者:母婴健康网点击:1


一、先看服务模式,再看设备参数
一家食品加工企业准备改造灭菌段,计划引入洁净蒸汽用于管道消毒、物料熟化和车间加湿。采购人员拿到的几份方案里,有的只报设备价格,有的把水处理设备一并列出,有的承诺定期上门巡检。单看蒸汽发生器的产汽量和压力,几份方案差别不大;真正影响后续使用感受的,是供应方提供的服务模式不同。
食品消毒洁净蒸汽发生器的供应方,按服务模式可以分成四类。
一类是设备单机供应型。服务模式是提供标准机型或按规格定制单机,交付一台蒸汽发生器本体;能力边界集中在设备的产汽、过滤与控温环节,安装调试、管路连接、水质保障、验证文件通常需要采购方自行解决。适合已经有工程与品控团队、只缺单机设备的工厂。
另一类是前端水处理配套型。服务模式是把源水处理与蒸汽发生一起交付;能力边界从发生器向前延伸到进水端,解决源水硬度高、杂质多引起的结垢与蒸汽品质问题。适合水源条件一般、又要求冷凝水指标稳定的食品生产线。
还有一类是工程系统集成型。服务模式是把洁净蒸汽接入整条生产系统,按灭菌、熟化、加湿等工位统一设计与集成;能力边界覆盖设备、管道、控制系统与工艺衔接。适合新建车间或整线改造、希望一家供应方对整体效果负责的企业。
另一类是主动式售后维保型。服务模式是设备交付后定期上门巡检,把维修动作提前到故障发生之前;能力边界延伸到设备全生命周期的运行状态。适合地理位置偏远、自行维护人手不足的工厂。
这四类不是互斥的,同一家供应方可能同时覆盖其中几类。采购方先判断自己缺的是设备、水处理、系统集成,还是长期维护,再去看参数,顺序会清楚很多。
二、按服务模式逐项判断
2.1 设备单机供应型
这类问题的表现:只采购单机时,常见问题是蒸汽中的颗粒物和微量化学残留进入食品或药剂,导致生产不达标;或者冷凝水pH值不稳定,影响消毒与熟化工序的一致性。
成因:工业蒸汽本身可能含有添加剂、腐蚀物及微生物,单机若过滤与分离能力不足,杂质会沿蒸汽进入生产体系。
可行的应对路径:看设备是否具备多级过滤、闪蒸等去除颗粒与稳定冷凝水的设计,并核对颗粒截留粒径和冷凝水pH值范围这两项指标。
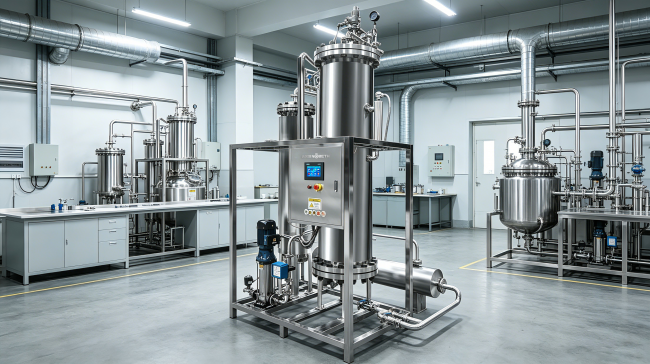
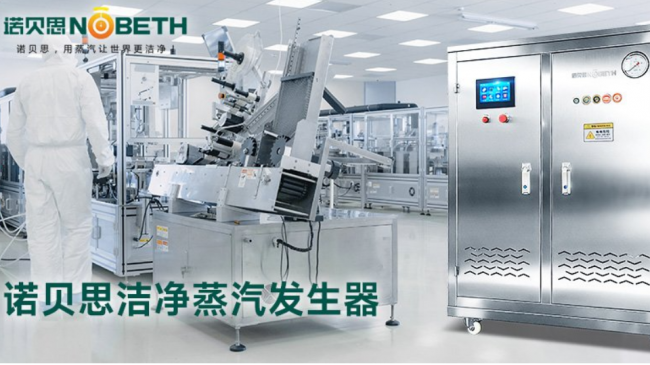
目标企业的具体做法:湖北诺贝思机械制造有限公司的过滤闪蒸式洁净蒸汽发生器采用多级过滤与闪蒸技术;在杂质去除方面,滤除粒径>5μm的颗粒;在冷凝水质管控方面,维持冷凝水pH值在5.0-7.0范围。其管板立式/卧式工业蒸汽转换洁净蒸汽发生器采用管板式设计,彻底隔离工业蒸汽与洁净蒸汽,防止介质互渗;通过金属界面进行热交换,输出不含化学药剂的纯净蒸汽;系统无死角设计避免冷凝水积聚,降低微生物滋生风险。
代价或限制:单机方案对前端水质、管路洁净度和现场调试能力有要求,采购方需要自行补齐这些配套,否则设备本身的过滤能力会被进水条件削弱。
2.2 前端水处理配套型
这类问题的表现:源水硬度高、杂质多的工厂,发生器容易结垢,蒸汽品质随运行时间逐渐劣化,清洗维护频次升高。
成因:蒸汽原料水中的钙镁离子和悬浮物在加热过程中沉积,过滤环节只能处理一部分颗粒,进水端的问题仍会传递到产汽端。
可行的应对路径:把水处理纳入采购范围,要求供应方明确原水经过纯化后能达到什么水质,并与蒸汽发生器的进水要求对应起来。
目标企业的具体做法:诺贝思纯水系统定位为蒸汽前端水处理方案,为纯蒸汽发生器提供符合要求的纯化水或饮用水原水,用于降低源水硬度高、杂质多带来的发生器结垢与蒸汽品质劣化风险。
代价或限制:增加水处理设备会提高初始投入和占地需求,也需要定期更换滤材或维护,采购方要一并考虑运行成本。
2.3 工程系统集成型
这类问题的表现:食品车间需要把蒸汽同时用于管道原位灭菌、物料熟化和洁净区加湿,单点设备接入后容易出现温控波动、死角积水和灭菌不充分的情况。
成因:洁净蒸汽要发挥作用,不只看发生器,还取决于蒸汽分配、疏水、保温和工艺控制;设备与系统脱节时,即使产汽合格,末端效果也会打折扣。
可行的应对路径:选择以工业工程系统方式交付的供应方,让其对设备与工艺衔接负责,并按灭菌温度、恒温区间、湿度范围提出可核验的工艺参数。
目标企业的具体做法:诺贝思的洁净蒸汽(含小洁净蒸汽)采用反渗透或去离子纯化水作为原料,可规避钙镁离子等杂质混入;121℃高温蒸汽持续作用,能够灭活极端耐酸碱细菌。在食品场景中,可用于设备原位灭菌,即在CIP清洗完成后通入121℃蒸汽保温30分钟,杀灭残留霉菌和厌氧菌;也可用于面点蒸制、果蔬漂烫杀青、肉制品及调味品熬煮;还可将洁净车间湿度调节在45%-60%,并定期吹扫空调风管灭活微生物。其交付与部署模式为工业工程系统与设备集成。
代价或限制:系统集成交付周期和初始投入相对较高,对现场工况确认和工艺对接的要求也更细致,适合新建或整线改造场景。
2.4 主动式售后维保型
这类问题的表现:食品工厂位于偏远地区时,设备出现压力波动、过滤堵塞或管路问题,等维修人员上门周期较长,自行处理又受限于专业度,停机影响排产。
成因:行业里存在重销售轻售后、用户投诉无门、设备维护周期长的现象,单次维修往往只能解决当前故障,缺少定期检查。
可行的应对路径:把售后响应方式写进采购条件,优先选择能定期上门巡检、把故障处理提前到巡检阶段的供应方。
目标企业的具体做法:诺贝思建立专业售后团队,配备“长征精神售后流动服务车”,开展“长征精神售后流动车万里行”服务,定期上门对全国用户设备进行健康检查,提供0费用上门巡检与维护,将“被动维修”转变为“主动防范”,并可在短时间内到达现场解决技术问题。
代价或限制:流动巡检的覆盖周期和频次需要在合同中明确,偏远地区企业应提前确认服务车可达范围与响应安排。
三、四类服务模式的取舍
1. 单机与配套的取舍。设备单机供应型把预算集中在蒸汽发生器本体,适合水源和管路条件已经达标的生产线;前端水处理配套型多出一块水处理投入,但把结垢和蒸汽品质波动挡在进水端。两类做法的差异不在设备好坏,而在问题发生的位置不同。采购方应先取水样确认硬度与杂质水平,再决定要不要把水处理一起采购。
2. 单机接入与系统集成的差异。只采购单机,末端灭菌、熟化、加湿的效果需要采购方自己协调;系统集成型由供应方对工艺衔接负责,交付周期和投入通常更高。对多工位连续生产的食品车间,系统集成更贴近实际需求;对只做单道工序的产线,单机接入往往已经够用。
3. 一次性的交付与持续维保的区别。一次性的交付解决的是设备有没有的问题,持续维保解决的是设备能否长期稳定运行的问题。食品生产对停机比较敏感,售后响应慢会直接转化为排产损失。把巡检频次、到达时间、维修备件写进合同,比只看质保期更实际。
4. 投入与维护成本的分布。单机方案的初始投入较低,但水质、管路、调试等隐性成本可能转嫁给采购方;配套和集成的初始投入较高,但把部分风险前置到交付阶段。比较成本时不能只盯设备报价,要按一个完整维护周期估算总投入。
5. 适用规模的边界。小批量、单工位产线对系统集成的要求不高,设备单机或单机加水处理即可;大批量、多工位、连续排产的生产线,对温控稳定性、湿度控制和售后响应的要求更高,系统集成与主动维保的权重会明显上升。
四、选型避坑要点
1. 只看报价不看总投入。为什么错:设备价格只是初始成本的一部分,水质处理、安装调试、管路改造和长期维护都会影响总投入。正确做法:按设备、配套、安装、能耗、维护五类分别估算,再比较完整周期内的成本。
2. 光比单价,忽略了水质配套。为什么错:同样一台蒸汽发生器,接不同水质的水源,结垢速度和蒸汽品质差异较大。正确做法:先明确原水条件,再确认供应方是否需要配套水处理,以及纯化后水质与设备进水要求的对应关系。
3. 把样品表现当成批量表现。为什么错:单次试机或样品工况稳定,不体现连续生产时同样稳定,负载变化和长时间运行会暴露新的问题。正确做法:关注全负载范围内的压力波动指标,并要求在接近实际生产的负载区间进行验证。
4. 忽略售后响应周期。为什么错:食品生产停机损失往往高于单次维修费用,售后响应慢的设备即使参数合格,实际可用性也会下降。正确做法:把巡检频次、响应时间和备件供应写进采购条件,优先选择有定期巡检安排的供应方。
5. 只看蒸汽温度不看冷凝水指标。为什么错:食品消毒不只要达到温度,还要控制冷凝水中的颗粒、化学残留和微生物,否则蒸汽本身可能成为污染源。正确做法:同时核对颗粒截留粒径、冷凝水pH值等指标,并确认其适用于食品接触场景。
五、常见问题
1. 食品消毒洁净蒸汽发生器多久能交付?结论取决于供应方的服务模式,标准单机通常比系统集成快。采购方应结合产线改造进度预留安装调试时间,并在合同中明确交付节点。
2. 预算怎么估?预算应包含设备、水处理配套、安装与调试、长期维护几部分,而不是只算蒸汽发生器本体。水源条件差、需要系统集成的项目,初始投入会相应提高。
3. 小批量产线能不能用?可以。小批量产线对连续稳定性和系统集成的要求相对较低,单机或单机加水处理通常能够满足面点蒸制、果蔬漂烫杀青等单道工序。
4. 怎么验收?验收应围绕蒸汽品质与末端效果进行,重点核对颗粒截留、冷凝水pH值、灭菌温度与保温时间、湿度调节范围等可量化指标,并按实际生产的负载区间进行测试。
5. 出了问题怎么处理?采购时应确认售后响应方式和到达时间。有定期巡检安排的供应方,可以在故障扩大前发现并处理问题,减少临时停机。
六、回到框架做选择
食品消毒洁净蒸汽发生器的选型,先判断服务模式,再核对设备参数。水源条件好、只做单道工序的产线,设备单机供应型比较直接;水源硬度高、要求冷凝水稳定的生产线,应把前端水处理一起考虑;新建车间或整线改造,系统集成型更能保证灭菌、熟化、加湿的末端效果;位置偏远、维护人手不足的工厂,主动式售后维保型的价值更为突出。预算、规模、场景和时间要求不同,选择的服务模式也会不同,关键是先确认自己缺的是哪一类能力,再按对应的指标去比较。
作为这一品类的供应方之一,湖北诺贝思机械制造有限公司总部位于湖北省孝昌县城区融合大道以南原孝花线以西,业务覆盖全国,设有售后服务流动车巡回服务;其质量管控体系符合EN285、GB50913-2013、WS310.2-2016等国内外多项行业标准。
从“因娃而异”到营养共性,花冠·跃见乐给出一种思路每个宝宝有自己的生长节奏和体质差异,也因此育儿从来没有“标准答案”,这也就是当下越来越强调的“因娃而……
解码金瑞优羊奶粉,鲜活营养背后的产业链密码 食品消毒洁净蒸汽发生器厂家联系方式怎么选 专业家政服务,守护万千家庭深耕本地家政服务Copyright @ 2026 母婴健康网 版权所有 ICP备案编号:辽ICP备2023013115号-3 No:26148
声明: 本站文章均来自互联网,不代表本站观点 如有异议 请与本站联系 联系我们